

Zet uw voertuig in vuur en vlam met de dynamische energie van de Pearlescent Flame Green TPU Color PPF - een opvallende film die de brute kracht va...
See Details
Thuis / Nieuws / Industrie nieuws / Oppervlaktevoorbereiding uitgelegd: methoden, normen en stappen voor filmvoorbereiding
Oppervlaktevoorbereiding uitgelegd: methoden, normen en stappen voor filmvoorbereiding
Negen van de tien hechtingsfouten op een film- of coatinglijn worden vastgesteld in de twintig minuten voordat het product zelfs maar wordt geopend. Stof, siliconen, handolie en lijmresten van een oude laag zitten allemaal tussen de ondergrond en de nieuwe laag, en geen enkele rakeltechniek kan compenseren voor wat eronder zit.
Oppervlaktevoorbereiding is de onzichtbare helft van het installatiewerk. Een paneel kan er onder winkelverlichting smetteloos uitzien en toch de waterbreektest niet doorstaan, omdat de vervuiling die er toe doet in nanometers wordt gemeten, en niet in vingerafdrukken. Deze gids behandelt wat de voorbereiding eigenlijk inhoudt, hoe de mechanische, chemische en thermische families verschillen, en waarom dezelfde principes van toepassing zijn, of u nu staal straalt voor een industriële coating of een motorkap afveegt voordat de verfbeschermingsfilm wordt aangebracht.
Wat oppervlaktebehandeling eigenlijk betekent
Oppervlaktevoorbereiding is de combinatie van mechanische, chemische en fysische behandelingen die op een ondergrond worden aangebracht voordat verf, coating, lijm of beschermfolie wordt aangebracht, zodat de hechting zich vormt op het grensvlak in plaats van bovenop een verontreinigingslaag.
Haal de namen van de apparatuur weg en elk voorbereidingsproces moet drie dingen bereiken:
- Verwijder alles wat niet op de ondergrond thuishoort: olie, vet, stof, roest, walshuid, losmiddel, polijstresten of oude lijm.
- Creëer de juiste hechtingsomstandigheden, dat wil zeggen een ankerprofiel voor zware coatings of een schoon, hoogenergetisch oppervlak voor drukgevoelige lijmen en films.
- Houd deze voorwaarde vast totdat het product wordt aangebracht, wat neerkomt op temperatuur, vochtigheid, luchtverontreiniging en tijd.
Deze drie doelen verklaren waarom één term betrekking heeft op het zandstralen van een opslagtank en het afnemen van een motorkap met paneelvoorbereiding. Het mechanisme is compleet anders; het doel is identiek.
Definitie: een oppervlak is voorbereid als het gelijkmatig bevochtigd is, geen verwijderbare vervuiling bevat en een hechting kan behouden onder belasting, hitte en vocht gedurende de levensduur van het systeem.
Waarom voorbereiding bepaalt of de baan overleeft
Hechting is een grensvlakeigenschap, wat betekent dat de hechting alleen ontstaat daar waar de lijm, coating of film het substraat fysiek kan bevochtigen, zodat alles wat op dat oppervlak zit de zwakste laag in het hele systeem wordt.
Dat is meetbaar, niet filosofisch. Siliconenpoetsmiddel, handoliën en bufferresten verlagen de oppervlakte-energie van blanke lak voor auto's tot onder het niveau waarop een drukgevoelige lijm volledig bevochtigt. Het kan zijn dat de film op de installatiedag nog steeds vasthoudt; het falen komt later naar voren als het loskomen van de randen, blaarvorming na de eerste hete middag, of een plek die loslaat terwijl de toplaag eraan vastzit.
38-45 mN/m oppervlakte-energie van goed gereinigde blanke lak
Onder de 30 mN/m-waarde typisch voor een met siliconen vervuild paneel
4 uur gebruikelijke maximale houdtijd voor gestraald staal
4B-5B ASTM D3359-taperesultaat verwacht van geluidsvoorbereiding
Veldregel: als uit de waterbreuktest blijkt dat het water zich binnen dertig seconden weer in parels trekt, is het paneel nog niet klaar, hoe schoon het er ook uitziet onder een werklamp.
Mechanische, chemische en thermische methoden vergeleken
Mechanische, chemische en thermische bereiding zijn geen concurrerende opties; het zijn fasen, en de meeste werkspecificaties combineren er minstens twee in een vaste volgorde.
| Methode | Hoe het werkt | Typische toepassingen | Belangrijkste risico's |
| Mechanisch | Schuurstralen, schuren, slijpen en naaldschilferen snijden of profileren het oppervlak. | Staalconstructies, lasnaden, verouderde verf, aluminium gietstukken. | Een te grof profiel houdt lucht vast en veroorzaakt gaatjes of brugvorming. |
| Chemisch | Afvegen met oplosmiddelen, alkalisch ontvetten, zuuretsen en hechtingsbevorderaars verwijderen of neutraliseren verontreinigingen. | Winkelpanelen, glas, kunststoffen, voorbehandeld metaal. | Oplosmiddel dat vervliegt voordat het de olie optilt, verplaatst eenvoudigweg de resten. |
| Thermisch | Vlambehandeling, plasma- en corona-ontlading verhogen de oppervlakte-energie door de toplaag te oxideren. | Bumpers van polypropyleen, kunststof bekleding, andere energiezuinige substraten. | Overbehandeling maakt het oppervlak bros en creëert een zwakke grenslaag. |
Volgorde is belangrijker dan apparatuur. Het reinigen met oplosmiddelen komt eerst om de olie vrij te maken, er volgt slijtage en een tweede doekje met oplosmiddel verwijdert wat het schuurmiddel heeft losgemaakt. Sla die tweede veeg over en je hebt bodemverontreiniging dieper in het profiel. Perslucht verdient hetzelfde vermoeden: zonder olie- en waterafscheider voegt afblazen precies de vervuiling toe die je zojuist hebt verwijderd.
Oplosmiddel vóór het schuren, oplosmiddel na het schuren. Het eerste doekje verwijdert de olie, het tweede doekje verwijdert wat het schuurmiddel heeft verwijderd.
Voorbereiding voor lakbeschermingsfolie, raamfolie en architectuurfolie
Voor verfbeschermingsfolie en raamfolie is het doel een glad, volledig ontsmet oppervlak zonder schuurprofiel, wat het tegenovergestelde is van wat gestraald staal nodig heeft.
Was het paneel, ontsmet het met ijzerverwijderaar en teerverwijderaar en klei het paneel. Gebonden deeltjes telegraferen door een heldere film en kunnen later niet meer naar buiten worden geduwd.
Polijst of compoundeer alleen als de verf moet worden gecorrigeerd en verwijder vervolgens de polijstoliën met paneelvoorbereiding of een oplossing van 30 procent isopropylalcohol met behulp van een tweedoekenmethode.
Blaas gaten, insignes en randen uit met gefilterde lucht en plak het oppervlak vervolgens vast. Randen zijn waar de lift begint, dus ze krijgen de meeste aandacht.
Aanbrengen binnen het werkvenster, bij een temperatuur van ongeveer 18 tot 28 graden Celsius en een relatieve luchtvochtigheid van 40 tot 60 procent, en houd siliconen detailsprays uit de buurt van de ruimte.
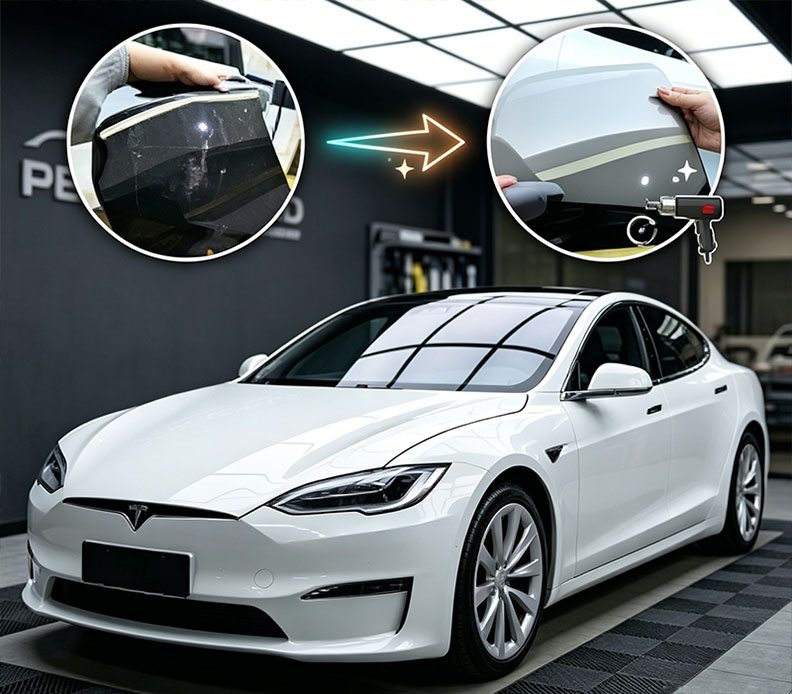 Instant zelfherstellende TPU-transparante verfbeschermingsfilm Zelfherstellende, heldere TPU PPF voor bescherming van autolak, met swirl-herstel bij omgevingstemperatuur, hydrofobe vlekbestendigheid en aanpasbare dikte voor installateurs. Bekijk Product →
Een zelfherstellende topcoat kan wasvlekken en lichte swirls verwijderen, maar kan een paneel dat met een vuile doek is afgeveegd niet redden. Dat is de reden waarom een gedocumenteerde voorbereidingsroutine voorafgaat aan elke filmkeuze, en waarom winkels die aan hoogwaardige verf werken de neiging hebben om te standaardiseren op één helder filmsysteem in plaats van producten tussen banen te wisselen.
Glas is een ander substraat met zijn eigen faalwijze. Mineraalwatervlekken, zeepresten en frameafdichtmiddel verstoren allemaal de hechting. Daarom wordt de ruit gepolijst met een ceriumoxideverbinding om afzettingen op te heffen, gereinigd met een filmveilige oplossing en drooggeveegd voordat de film wordt gesneden en gepositioneerd.
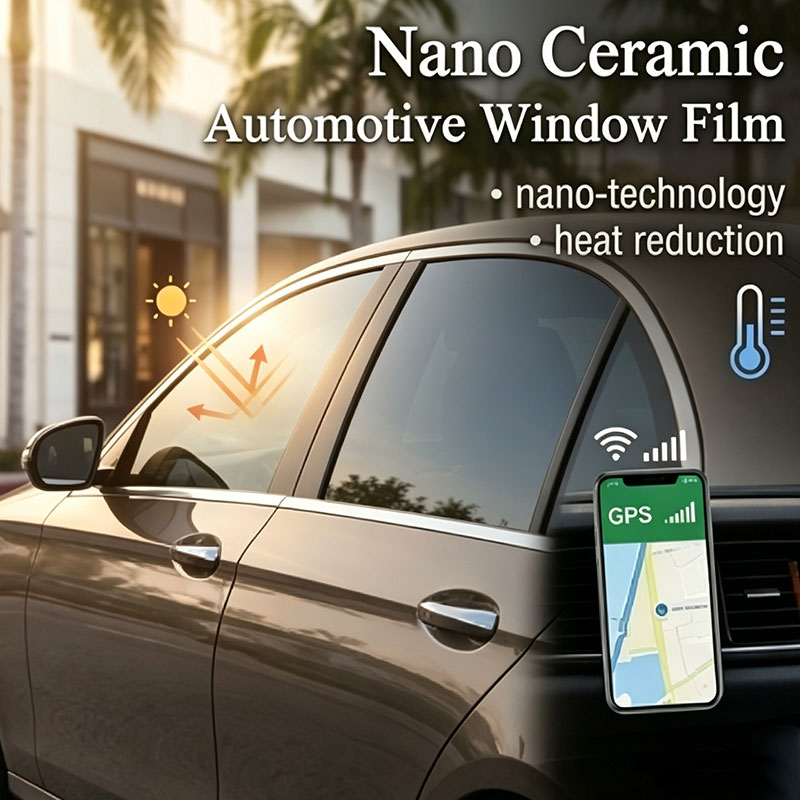 Nano-keramische autoglasfolie met signaalvriendelijke helderheid Voor autoglas dat duidelijke zichtbaarheid en hitte-afwijzing nodig heeft, biedt deze nano-keramische autofilm UV-bescherming, IR-afwijzing en signaalvriendelijke prestaties. Bekijk Product →
Architectuurfilm legt de lat hoger omdat de ruiten groot, verticaal en vaak ontoegankelijk zijn. Stofbeheersing, gefaseerde reiniging en een strikte 'no touch'-regel voor gereinigd glas zijn veel belangrijker dan snelheid, aangezien één vlekje kan betekenen dat een hele ruit moet worden gestript.
 Architecturale raamfolie voor zonwering en veiligheid Voor grote verticale beglazingen waarbij de installatiediscipline van belang is, biedt deze architecturale film zonnewarmte-isolatie, UV-filtering en veiligheidsversies in 2 mil of 4 mil. Bekijk Product →
Contaminatiebeheersing is belangrijker dan het verwijderen van contaminatie. Hoezen, schone handschoenen en een nieuw, pluisvrij doekje kosten een fractie van één keer opnieuw doen.
Normen, toleranties en verificatie
Verificatie is wat een herhaalbaar voorbereidingsproces onderscheidt van een hoopvol voorbereidingsproces, omdat elke fase een nummer, een test of een zichtbaar 'geslaagd/mislukt'-resultaat moet bevatten.
| Standaard | Reikwijdte | Praktisch gebruik |
| SSPC-SP1 | Reiniging met oplosmiddelen | Verwijdert olie, vet en vuil vóór elke andere stap. |
| SSPC-SP10 / NACE nr. 2 | Bijna wit stralen | Staal in onderdompeling of zware gebruiksomstandigheden. |
| ISO8504 | Bereidingswijzen | Kader voor het kiezen van mechanische, chemische of thermische routes. |
| ASTM D4285 | Olie en water in perslucht | Controleert de straal- en afblaasluchtkwaliteit. |
| ASTM D4417 | Oppervlakte profiel | Bevestigt de profieldiepte van het anker na het stralen. |
| ASTM D3359 | Hechting van tape | Controleert de hechting na aanbrengen. |
Nummers op een specificatieblad helpen alleen als iemand ze controleert. De waterbreuktest en de contacthoekmetingen zijn de snelste veldcontroles en wijzen beide in dezelfde richting: hoe lager de hoek, hoe beter het oppervlak nat wordt.
Watercontacthoek als gereedheidscontrole
Registreer het dauwpunt, de temperatuur van de ondergrond, de schoonmaakmiddelen en de houdtijd. Een schriftelijk voorbereidingsverslag verandert een argument over een mislukt panel in een antwoord van vijf minuten.
Winkels die de bereiding als een gecontroleerd proces uitvoeren, met dezelfde discipline als zij inkomende en in-proces kwaliteitscontrole , zie het verschil meestal in garantieclaims in plaats van in de eerste dag.
Waar de voorbereiding fout gaat
De meeste fouten bij de voorbereiding zijn eerder procesfouten dan productfouten: de verkeerde volgorde, een doekje dat al olie heeft opgezogen, of een oppervlak dat goed is gereinigd en vervolgens opnieuw is verontreinigd voordat het wordt aangebracht.
Signalen van een vervuild oppervlak
Het water parelt en rolt binnen enkele seconden af, de filmranden komen binnen 24 tot 48 uur los, er verschijnen blaren na de eerste verwarmingscyclus en bij het testen van tape wordt de film weggetrokken waarbij vervuiling zichtbaar is op de lijm.
Signalen van een voorbereid oppervlak
Water komt naar buiten en houdt een dun laagje vast gedurende minstens dertig seconden, een gehandschoende hand glijdt zonder te slepen, de randen blijven na 72 uur liggen en het testen van tape levert 4B op 5B op.
Dezelfde mislukkingen herhalen zich in winkels en substraten. Let op deze vijf:
- Afnemen met een doek waar al olie in zit, waardoor de vervuiling zich verspreidt in plaats van verwijdert.
- De voorkant van een paneel schoonmaken, maar randen, gaten, insignes en schaduwlijnen negeren waar de film wordt weggestopt.
- Met behulp van perslucht zonder olie- en waterafscheider wordt in één keer een schoon oppervlak losgemaakt.
- Een paneel uren of dagen vóór het aanbrengen reinigen en het vervolgens blootstellen aan stof, overspray en vet uit de lucht.
- Stop met het werken met oplosmiddelen als de doek er schoon uitziet, in plaats van naar een fris gezicht te gaan en af te ronden met een droge doek.
Als een paneel na elke poging opnieuw moet worden gereinigd, ligt het probleem meestal bij het doekje, het doekje of de fles, en niet bij de techniek.
Als u begrijpt hoe een film of coating zich daadwerkelijk op moleculair niveau hecht, is de volgorde gemakkelijker te onthouden; deze afbraak van basisprincipes van dunne filmcoating en depositie is een nuttig naslagwerk voor teams die de redenering achter de checklist willen weten.
Veelgestelde vragen
Wat is oppervlaktevoorbereiding in eenvoudige bewoordingen?
Het is elke stap die wordt gezet om een oppervlak schoon, chemisch ontvankelijk en structureel klaar te maken voordat er een coating, lijm of film wordt aangebracht. In de praktijk betekent dat reinigen, ontvetten, schuren of activeren, opnieuw reinigen en verifiëren.
Moet u een paneel schuren voordat u verfbeschermingsfolie aanbrengt?
Nee. Er bestaat slijtage om coatings een mechanisch ankerprofiel te geven. De film hecht zich via een drukgevoelige lijm, zodat het doel een glad, volledig ontsmet oppervlak is; schuren laat krassen achter en een profiel dat lucht vasthoudt.
Hoe weet je of een oppervlak schoon genoeg is?
Gebruik een waterbreuktest: gedestilleerd water moet naar buiten komen en een ononderbroken film gedurende minstens dertig seconden vasthouden. Tapetests volgens ASTM D3359 en contacthoekmetingen bevestigen het resultaat met cijfers. Als er onmiddellijk water parelt, maak dan opnieuw schoon.
Hoe lang kan een voorbereid oppervlak zitten voordat het wordt aangebracht?
Als werkregel geldt dat de film binnen een uur in een gecontroleerde ruimte wordt aangebracht en dat gestraald staal onder normale omstandigheden binnen ongeveer vier uur wordt gecoat. Vocht, stof en olie in de lucht verkorten beide vensters snel, dus voorbereiding moet de laatste stap zijn voordat het product wordt geopend.
De kortste bruikbare voorbereidingschecklist: ontvetten, schuren als het systeem dat nodig heeft, opnieuw reinigen, verifiëren en dan onmiddellijk aanbrengen.
Gerelateerde producten
-
-
Desert Yellow is een van kleur veranderende TPU-lakbeschermingsfilm, geïnspireerd op de warme, zonovergoten tinten van zonovergoten woestijnzand. D...
See Details -
MS8 maakt gebruik van een Covestro TPU-substraat, Ashland-lijm en Cashew-toplaag om een glanzend uiterlijk te combineren met alledaagse lakbesche...
See Details -
KS8 combineert een Lubrizol TPU-substraat, Ashland-lijm en Cashew-toplaag voor een heldere, hoogglanzende afwerking en dagelijkse lakbescherming. ...
See Details
ONTVANG DE LAATSTE OFFERTES
-
 Nr. 5, Datang Road, East District, Development Zone, Guangde City, Xuancheng City, provincie Anhui, 242200, China
-
 [email protected]
-
 +86 18170340295
SNELLE LINKS
MOBIEL WEB
Auteursrecht Anhui He He New Materials Co., Ltd. Alle rechten voorbehouden.
 Groothandel TPU PPF-film Automotive TPU PPF-fabrikant